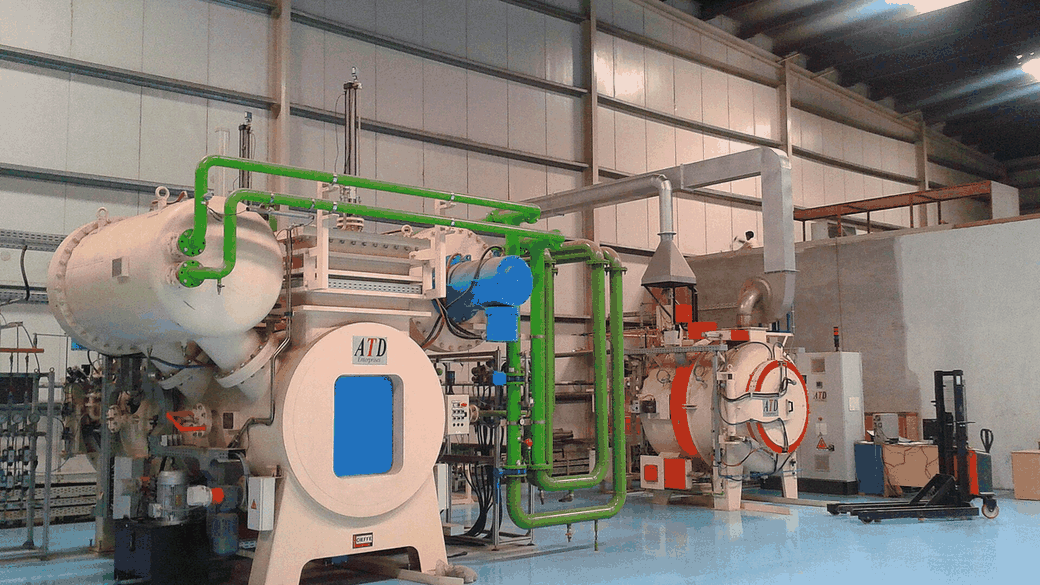
6 月 18 日上午,淬火线做半年一次的温控复测。三支 K 型热电偶分别放在炉膛入口、中部、出口,设定 810℃,保温 40 分钟后开始读数,每 5 分钟记一次,连记 6 组。
读数结果:入口 807℃、中部 811℃、出口 808℃,与设定值的偏差都在 ±5℃ 以内。炉膛三段温差 4℃,属于正常范围,超过 8℃ 就要调加热元件。
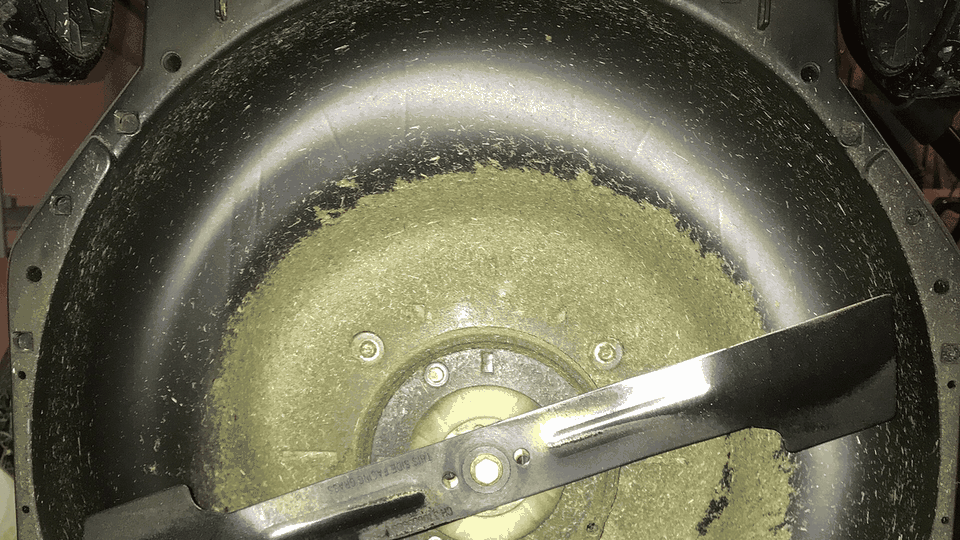
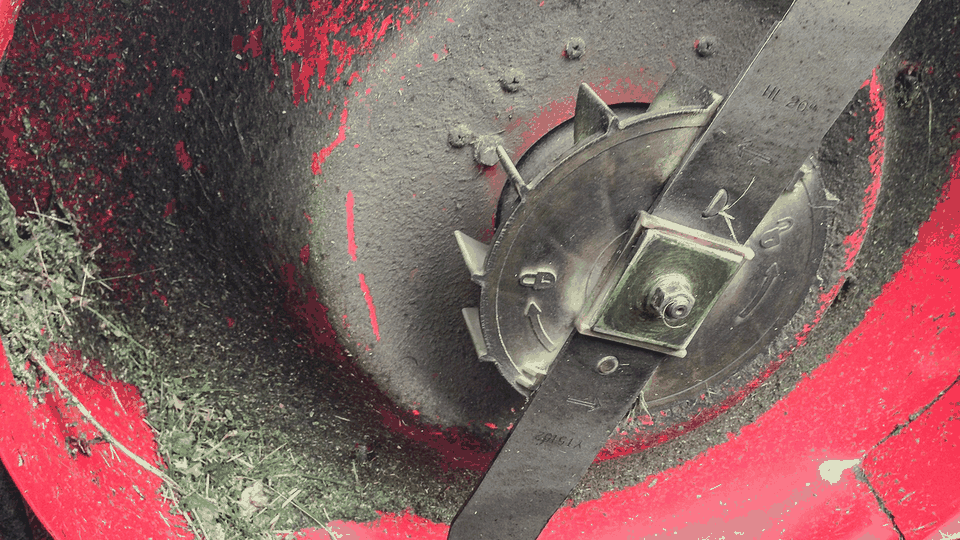
温控之外还做了硬度验证。同一炉放三件 457 mm 旋刀试样,随炉淬火、回火,出炉后打 HRC,三点平均值分别是 46.8、47.2、47.5,落在 46-48 HRC 区间内。
硬度不是越高越好。这批旋刀用在碎石较多的草坪上,硬度冲到 50 HRC 以上,刃口一碰石头就崩;压在 46-48 HRC,刃口会卷但不会整段掉,磨一次还能继续用。
复测记录连同三件试样的编号一起存档,下次复测是 12 月。中间每逢换钢卷,都要打一件试样,记录炉号与硬度,这条规矩执行了四年,为的是出问题时能追到具体哪一卷。
复测时把炉门密封条也换了一遍。旧条用了 8 个月,边缘硬化,入口段温度比中部低 3℃。换完新条,三段温差从 4℃ 收到 2℃,这项不花钱,但影响硬度一致性。
淬火炉的加热元件是电阻带,用了 14 个月,阻值偏差到 3%。这次顺手测了三相电流,偏差 2.5%,还在允许范围;下次复测再超,就得整组换,不能带病运行。
试样硬度用洛氏 C 标尺打,每件打三点取平均。三点差值超过 1.5 HRC 说明表面脱碳,要重新取样,不能拿平均值糊过去,脱碳层的硬度数据没有参考价值。
相关规格:这篇记录里提到的刀片与设备,参数都在产品页,按型号可以直接查到厚度、硬度与交付周期。