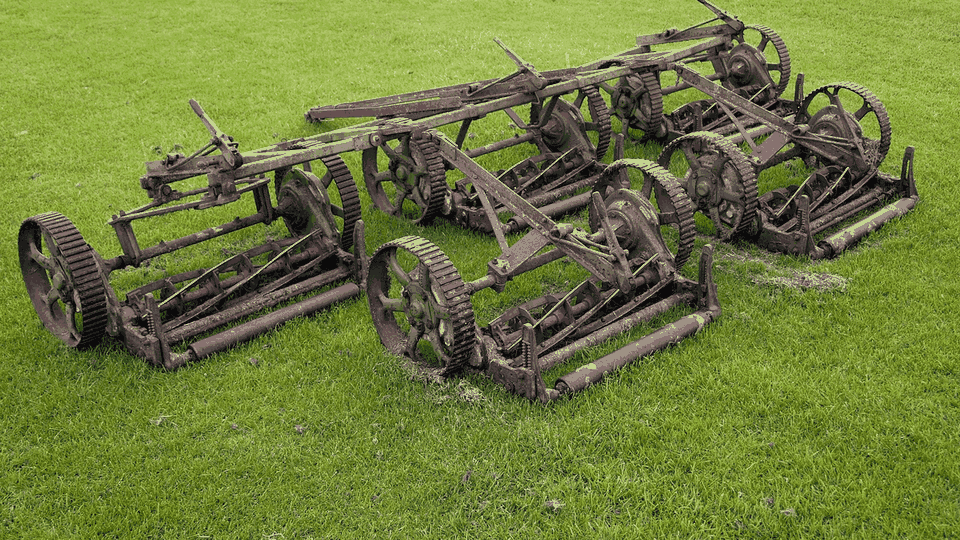
11 月 2 日上午,马鞍山博望的调试车间把 4 台三联滚刀机并排摆开,做入冬前最后一次整机巡检。这 4 台机器配的是 22 英寸滚刀单元,每台 9 片刀片,合计 36 片,全部拆下来复紧、测间隙、记录跳动。
复紧用的是 35 N·m 的定扭矩扳手,按对角顺序分三遍上紧,第一遍 15 N·m,第二遍 28 N·m,第三遍到 35 N·m。刀片螺栓一旦受力不均,滚刀筒转起来会偏摆,剪出来的球道出现一道道未剪断的草筋,肉眼在 2 米外就能看出来。
间隙检查用 0.05 mm 塞尺,每片刀片测三点:两端各 100 mm 处和中间。36 片刀片一共测了 108 个点,其中 5 个点塞尺能过,说明间隙偏大,重新调了底刀位置后复测全部合格。
整套流程耗时 2 小时 40 分,比夏季保养多出 40 分钟,多出来的时间用在除锈和涂油。球道机在潮湿环境里停一冬,刀片不涂油,开春就是一层浮锈,刃口钝得快。
巡检记录写在一张表上:机器编号、刀片编号、复紧扭矩、108 个测点的塞尺结果、每片跳动值。这张表跟着机器走,第二年开春再巡检时可以对照,哪片刀片跳动变大,一眼能找出来。
巡检表上的 108 个测点,最终有 5 个点复调。这 5 个点分布在两台机器的中段,说明底刀中段有轻微下沉。开春前这两台会先校底刀,再复查滚刀跳动,避免返青期剪不齐。
复紧用的定扭矩扳手每月校一次,误差超过 3% 就送检。这批 36 片刀一共上了 66 次扭矩,两个人轮换操作,避免单人连续用力,后几次扭矩容易偏低 2-3 N·m,装上去还是偏摆。
三联机组与五联机组的小刀不通用。三联机滚刀单元 22 英寸、每单元 9 片,五联机是 18 英寸、每单元 4-5 片,编号体系也不一样,混着买最容易装错,装错了刀盘一转就听得出来。
相关规格:这篇记录里提到的刀片与设备,参数都在产品页,按型号可以直接查到厚度、硬度与交付周期。