GDX-350S 参数表
下表是常备规格的出厂参数,硬度按 65Mn 淬火回火后的实测区间给,不是理论值。定做件可以改孔位、刃角与硬度,改硬度属于重新排热处理,交期多 5 天。
| 参数项 | 出厂值 |
|---|---|
| 直径 | 350 mm |
| 厚度 | 2.2 mm |
| 齿数 | 3 |
| 中心孔 | 25.4 mm |
| 材质 | 65Mn |
| 齿尖硬度 | 52-54 HRC |
| 齿身硬度 | 38-40 HRC |
| 单重 | 560 g |
| 最大切径 | 40 mm 灌木 |
| 起订量 | 20 片 |
局部淬火的做法
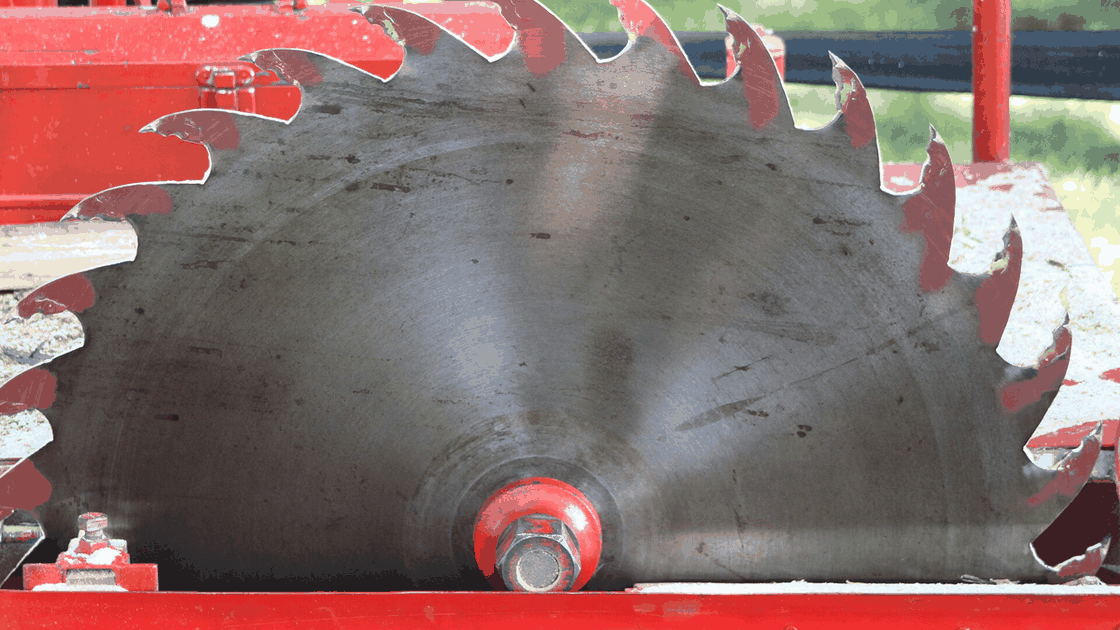
整体淬火到 45-47 HRC 的刀,齿身硬、齿尖也硬,撞石头时裂纹从齿尖往回走。这副刀用高频感应只淬齿尖 30 mm 范围,齿尖 52-54 HRC 负责切,齿身 38-40 HRC 负责扛,两者之间留 8 mm 过渡带。
2.2 mm 的厚度比两齿刀多 0.2 mm,齿宽 42 mm,切入芦苇丛时不容易夹刀。三齿均分误差控制在 0.5° 以内,转起来不偏摆,割茬齐。
适配与使用场合
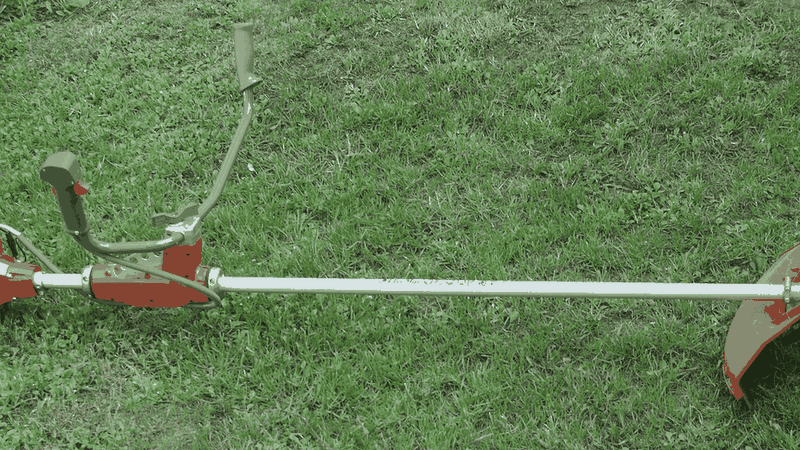
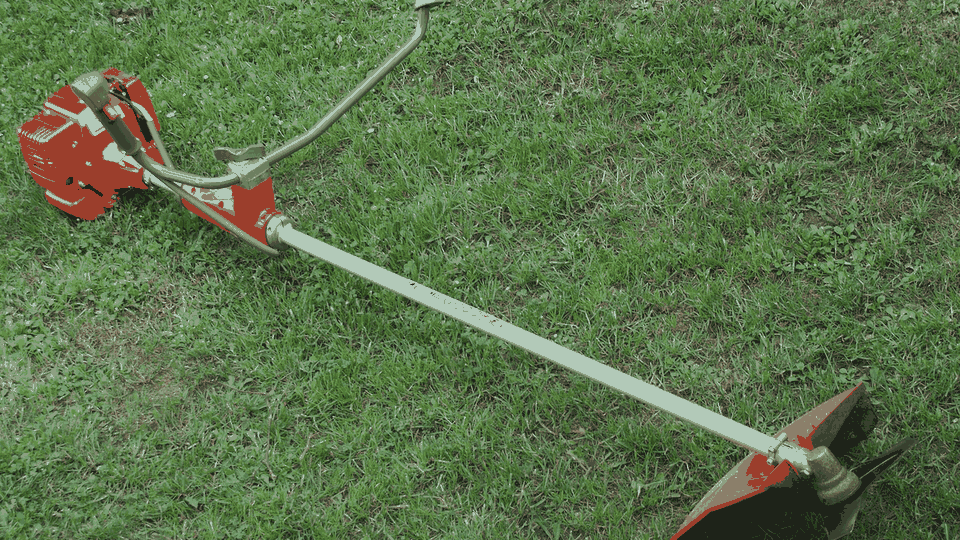
配 45 cc 以上割灌机,中心孔 25.4 mm。齿尖线速度按 350 mm 直径、2800 rpm 算是 51 m/s,超过 55 m/s 的机型要降油门使用。
使用场合
公路边坡清障
边坡草杂、石块多,三齿比两齿稳,一天清 1.5 km 左右的坡面,齿尖磨损集中在 10 mm 范围,磨钝了只修齿尖。
芦苇与茅草丛
芦苇茎秆粗、纤维韧,两齿容易夹刀,三齿的 42 mm 齿宽能把茎秆推开再切。
茶园行间
茶行间距 1.5 m,350 mm 的刀在行间回转不刮茶蓬,留 200 mm 安全距离。
交付周期与售后条款
350 三齿按单排产,12 天出货;要做齿尖加宽或改中心孔,18 天。每批抽 3 片做冲击试验,冲击次数与断口位置写在质检单上随货走。
45 天内齿尖崩缺超过 12 mm 换新;齿身裂纹属于材料或热处理问题,无条件换。齿尖正常磨钝属于消耗,可以只修齿尖,修一次 0.3 mm,一副刀修 3 次。
选型时看三个数
看机器排量(45 cc 以上)、看灌木直径(20-40 mm 最合适)、看作业面(边坡石块多选三齿,平整草地选两齿)。如果一天要清 2 km 以上的边坡,建议一次备两副刀轮换,磨钝的刀当场换下来,不耽误工。
为什么选这家而不是隔壁
三齿刀做局部淬火的不多,多数整片淬到 50 HRC 以上,齿身发脆。这副齿尖 52-54 HRC、齿身 38-40 HRC,硬的部位硬、韧的部位韧,切 40 mm 灌木不断齿。
- 齿尖局部淬火 30 mm,齿身保留 38-40 HRC 的韧性,断齿率比整体淬火低。
- 三齿均分误差 0.5°,出厂逐片测偏摆,不让偏摆刀流出。
- 冲击试验报告随货,冲击次数和断口位置写清楚,不是只写“合格”。
常见问题
三齿能割 50 mm 的灌木吗?
偶尔可以,长期作业不建议。50 mm 以上用圆锯刀或油锯,三齿刀吃不住。
齿尖能单独修磨吗?
能。齿尖磨钝只修 30 mm 范围,一副刀修 3 次,齿身不受影响。
为什么齿身硬度只有 38-40?
为了扛冲击。齿身硬了容易从根部裂,韧性比硬度更救命。