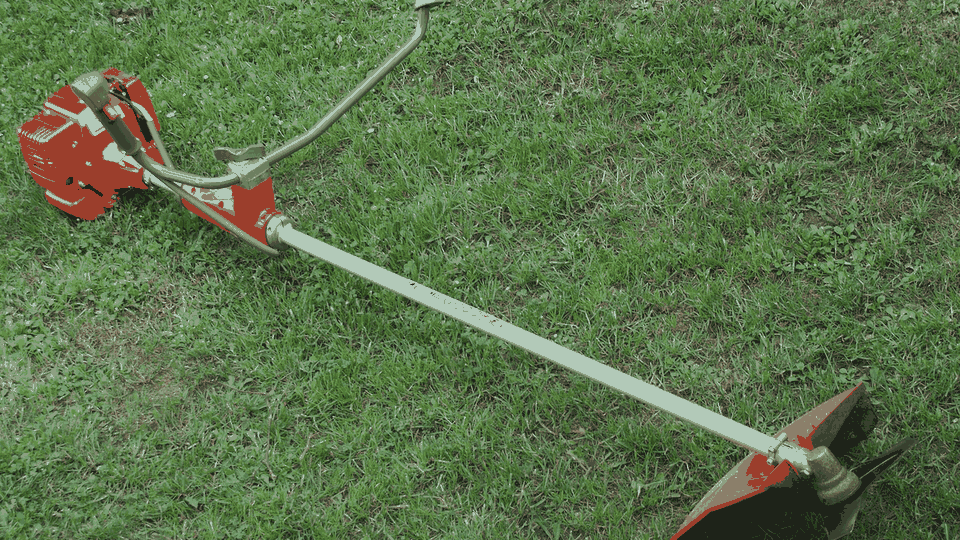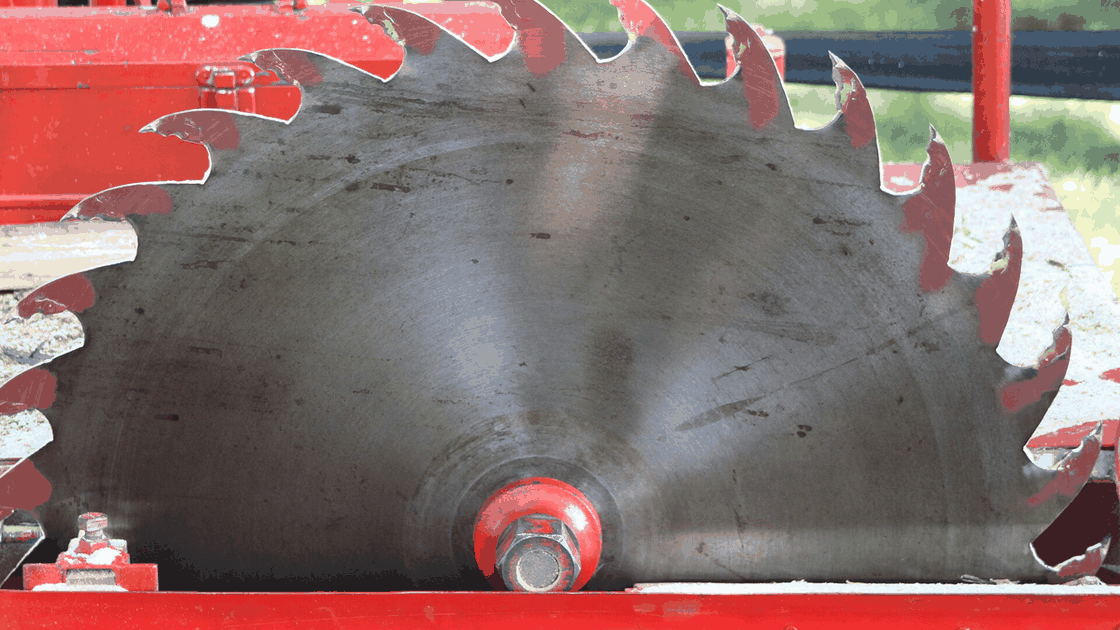
GDX-305L 参数表
下表是常备规格的出厂参数,硬度按 65Mn 淬火回火后的实测区间给,不是理论值。定做件可以改孔位、刃角与硬度,改硬度属于重新排热处理,交期多 5 天。
| 参数项 | 出厂值 |
|---|---|
| 直径 | 305 mm |
| 厚度 | 2.0 mm |
| 齿数 | 2 |
| 中心孔 | 25.4 mm |
| 材质 | 65Mn |
| 硬度 | 44-46 HRC |
| 单重 | 420 g |
| 适配功率 | 1.2-2.0 kW 割灌机 |
| 最大切径 | 20 mm 灌木 |
| 起订量 | 20 片 |
齿形与受力
两齿刀只有两个受力点,齿根是全刀应力最集中的地方。齿根做成 R8 圆弧过渡,比直角齿根的抗弯寿命长将近一倍;实测用 40 mm 灌木做冲击试验,R 角齿根在 300 次冲击后出现裂纹,直角齿根 150 次就断。
刃角 22°,比草坪刀小,切入灌木时阻力低。刃口只磨单面,背面留 0.8 mm 钝边,钝边起支撑作用,刃口不至于一碰就卷。
适配与使用场合
配排量 43 cc 以上的割灌机,中心孔 25.4 mm,轴径 25 mm 的机型通用。装在 40 cc 以下的机器上转速上不去,刀容易闷住,不建议。
使用场合
果园行间除草
柑橘、猕猴桃行间草高 30-60 cm,两齿刀一次扫过去,行距 3 m 的地块一天能清 8-10 亩。
荒坡与田埂清杂
坡地石块多,两齿刀接触面小,遇到石头是让开而不是硬顶,崩齿概率比三齿低。
苗木基地的行间清理
苗木根部周围不能靠机械压,两齿刀可以贴着根际扫,留 100 mm 安全距离。
交付周期与售后条款
305 两齿是常备规格,7 天出货;改中心孔、改齿宽 12 天。每片刀身激光打码,写明炉号与淬火批次,用微信拍码就能查到当批硬度记录。
30 天内出现整齿断裂,凭断口照片换新,不问原因;刃口正常磨损不在售后范围。一副刀可以返磨 2 次,每次磨掉 0.2 mm,磨完刃角会变钝,需要重新开刃的话按新刀 60% 计价。
两齿、三齿、40 齿怎么分
杂草为主、偶尔有小灌木,选两齿,切削效率高;灌木直径 20-40 mm,选三齿,齿多分摊负荷;藤本、细枝、绿篱下层,选 40 齿圆锯刀,切口平整。三个规格不是替代关系,是分工关系,一台割灌机配两副刀是常规配置。
为什么选这家而不是隔壁
两齿刀便宜的在 1.6 mm 厚,打 20 mm 灌木会弯。这副 2.0 mm、44-46 HRC,刃口卷了能磨;硬度再往上提,齿根在 60℃ 以上就退火,反而不耐用。
- 齿根 R8 圆弧是模具冲出来的,不是后期磨的,批量一致性有保证。
- 硬度压在 44-46 HRC,冲击韧性优先,灌木工况下比 50 HRC 的刀少断齿。
- 刀身激光打码可追炉号,返磨记录跟着码走,三次返磨后建议换新有据可依。
常见问题
两齿刀能割多粗的灌木?
直径 20 mm 以内比较稳,超过 25 mm 建议换三齿或圆锯刀,别硬切。
为什么硬度比草坪刀低?
冲击工况优先韧性。硬度高耐磨,但脆,打石头容易整齿崩。
能装在 40 cc 机器上吗?
305 mm 的刀在 40 cc 机器上转速不足,容易闷刀,建议 43 cc 以上。